تفاوت اساسی: ایجاد بافت در مقابل تصویربرداری سطحی
برآمدگی: تغییر فیزیکی شکل برای ایجاد اثر لامسهای سهبعدی
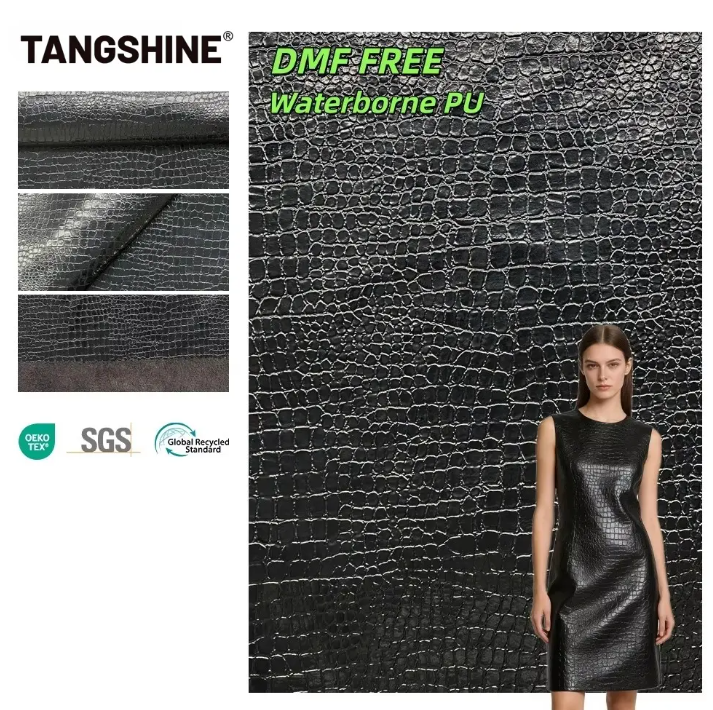
برجستهکاری سطح ماده را بهصورت دائمی با اعمال گرما و فشار از طریق قالبی دقیق تغییر میدهد و زیرلایههای مصنوعی تخت مانند پلیاورتان (PU)، پلیوینیلکلراید (PVC) یا میکروفایبر با تراکم بالا را به سطوحی با ابعاد غنی تبدیل میکند که توپوگرافی طبیعی پوست تماسک را شبیهسازی میکنند. این فرآیند مقیاسهای واقعی برجسته و شیارهای فرو رفته ایجاد میکند و بازخورد لامسهای فوری ارائه میدهد: انگشتان بهوضوح قلهها و درههای مشخصی را حس میکنند، در حالی که ماده انعطافپذیری خود را حفظ میکند. عمق معمول برجستهکاری بین ۰٫۲ تا ۰٫۸ میلیمتر است—کافی برای شبیهسازی بافت ارگانیک پوست بدون اینکه دوام آن کاهش یابد. تغییرات ظریف در فشار قالب، نامنظمیهای کنترلشدهای ایجاد میکند که واقعگرایی را افزایش میدهد. از آنجا که این برجستگی ساختاری است—نه سطحی—بافت در برابر سایش مقاومت بسیار بیشتری دارد تا پوششهای سطحی و با اصطکاک فading نمیکند. همانطور که در استاندارد ایزو ۲۰۵۶۷-۱ (استانداردهای چسبندگی پوشش و دوام بافت) تعریف شده است، پایانههای برجستهکاری تحت تأثیر تنشهای مکانیکی مکرر سلامت خود را حفظ میکنند و بنابراین برای کاربردهای لوکسی که هم وفاداری بصری و هم عملکرد بلندمدت اهمیت دارد، ایدهآل هستند.
چاپ: اعمال رنگ تخت بدون عمق سهبعدی
چاپ الگوی تمساحی فوتورئالیستی را مستقیماً روی زیرلایه با استفاده از فناوری جت جوهری دیجیتال با وضوح بالا یا گرافیور اعمال میکند—که رنگ، کنتراست و براقیت را تکرار میکند اما هیچ برآمدگی فیزیکیای ایجاد نمیکند. نتیجه، سطحی صاف و یکنواخت است که از نظر بصری اصیل به نظر میرسد اما در لامسه کاملاً صاف است. تکنیکهای پیشرفته لایهبندی—مانند رنگ پایه، رویپوشش سایه لبهها و وارنیش براق نقطهای—عمق نوری و درخشندگی ایجاد میکنند و برجستگیهای طبیعی مقیاس را شبیهسازی میکنند. با این حال، هیچگونه ترازبندی جوهری نمیتواند تعامل سهبعدی نور و سایه موجود در دانهبندی حرارتی را تکرار کند. الگوهای چاپی در برابر سایش آسیبپذیرتر هستند و با گذشت زمان بهطور قابلمشاهدهای تخریب میشوند، بهویژه در نواحی با تماس زیاد. این روش معمولاً برای تولیدات حساس به هزینه یا تولید انبوه با سرعت بالا—مانند اکسسوریهای مد یا پوششدهی قراردادی—انتخاب میشود، جایی که یکنواختی بصری از اصالت لامسه اهمیت بیشتری دارد. بر اساس استاندارد ASTM D4159-22، پوششهای سطحی چاپی مقاومت قابلتوجهی در برابر خراشیدگی و قرار گرفتن در معرض حلالها نسبت به گزینههای دانهبندی حرارتی ندارند.
چگونه تولید، اصالت و عملکرد چرم ساختگی تمساح را تعیین میکند
فرآیند برجستهسازی: حرارت، فشار و دقت قالب روی پلیاورتان/پلیوینیل کلراید یا میکروفایبر
فرآیند برجستهکاری با یک قالب فلزی سفارشیسازیشده آغاز میشود که با تصویر منفی هندسه پوست تمساح روی آن حک شده و تحت حرارت و فشار کنترلشده اعمال میگردد. هنگامی که زیرلایه مصنوعی نرم میشود، در حفرههای قالب جریان یافته و ساختاری دائمی و سهبعدی را ثبت میکند. وضوح قالب امری حیاتی است: حکاکی ظریفتر منجر به آرایشهای کمتکرارتر و طبیعیتر پوستهای تمساح میشود. رهبران segu صنعت — از جمله تأمینکنندگانی که از استاندارد ISO 9001:2015 برای جایگزینهای پوست تأیید شدهاند — از فرآیند برجستهکاری چندمرحلهای (مانند پیشبرجستهکاری و سپس ایجاد اثر نهایی) برای دستیابی به برجستگی عمیقتر و تیزتر با لبههای شیبدار نرمشدهای که سایههای طبیعی ایجاد میکنند، استفاده میکنند. هنگامی که این همان تکنیک روی پوست واقعی برهگوساله اعمال میشود، پوست برجستهکاریشده تولید میگردد؛ یعنی محصولی ترکیبی که از استحکام ذاتی پوست طبیعی بهره میبرد و در عین حال بافت اکزوتیک آن را تقویت میکند. عمق دانهبندی حاصل، تعریف دقیق لبهها و یکنواختی آن در تختههای بزرگ، نشانگر مستقیم پیشرفتهبودن فرآیند تولید است.
فرآیند چاپ: ترازدهی جت جوهر دیجیتال، لایهبندی و کنترل براقی
چاپ بر ثبت دقیق پیکسلی چندین لایه جوهر — تن پایه، سایهزنی لبه مقیاس و پوشش شفاف افزایشدهنده براقی — استوار است تا تصویری باورپذیر ایجاد کند بینایی توهم. سیستمهای مدرن جتجوهر با دقت قرارگیری نقطهای کمتر از ۵۰ میکرومتر، امکان ایجاد حاشیههای مقیاس واقعگرایانه و گرادیانهای رنگی ظریف را فراهم میکنند. روکش براق نقطهای (Spot gloss varnishing) عمقبینی را با انعکاس انتخابی نور از نواحی «برآمده» بیشتر بهبود میبخشد. با این حال، از آنجا که هیچ تغییر شکل فیزیکیای رخ نمیدهد، سطح همچنان از نظر نوری صاف باقی میماند — حتی تحت نور جانبی یا زیر میکروسکوپ. این محدودیت در آزمونهای عملکردی آشکار میشود: الگوهای چاپشده فاقد مقاومت فشاری و مقاومت در برابر سایش ذاتی ساختارهای برجستهکاریشده هستند. اگرچه برای محصولات با عمر کوتاه مناسب است، اما چرم مصنوعی تمساحی چاپشده معمولاً بدون لایههای محافظ اضافی، معیارهای عملکردی تعیینشده توسط استانداردهای UL 94 (مقاومت در برابر شعله) یا EN 14907 (دوام داخلی خودرو) را برآورده نمیکند.
نکات کلیدی شناسایی چرم مصنوعی تمساحی اصیل
آزمون لامسه: تشخیص مقیاسهای برجسته در مقابل سطح صاف و یکنواخت
قابلیت اطمینانترین روش شناسایی، لامسه است. چشمان خود را ببندید و نوک انگشتان خود را روی سطح حرکت دهید: چرم مصنوعی تمساحی با برجستهکاری اصیل، بازخورد سهبعدی بیپردهای ایجاد میکند—از جمله قلههای مشخص مقیاس، درههای فرو رفته و انتقالهای نرم بین آنها. نسخههای چاپی از نظر لامسه همواره یکنواخت و صاف احساس میشوند، صرفنظر از پیچیدگی بصریشان. این تفاوت تنها از نظر زیباییشناسی نیست، بلکه مستقیماً با احساس لوکسبودن و طول عمر عملکردی مرتبط است. مطالعهای صنعتی در سال ۲۰۲۳ توسط گروه کاری چرم (Leather Working Group) نشان داد که خریداران B2B بهطور مداوم مواد برجستهکاریشده را در معیار «درک لوکسبودن» ۳۷٪ بالاتر از سایرین ارزیابی کردند، حتی زمانی که ارزیابی بهصورت کور انجام میشد؛ این امر نشاندهندهٔ تأثیر عمیق سیگنالهای لامسه بر قضاوت از کیفیت در کیفهای دستی، تزئینات خودرو و پوششدهی مبلمان است.
بازرسی بصری: تکرار الگو، تغییرات در اندازه مقیاس و جزئیات لبه
بهدقت نگاه کنید—نه تنها به الگو، بلکه به رفتار آن تحت نور مایل. چرم برجستهکاریشده بهدلیل شیاردهی فیزیکی در لبههای مقیاس، انتقالهای نرم و تدریجی را در مقیاسبندی نشان میدهد؛ درحالیکه نسخههای چاپشده مرزهای تیز و دوبعدی بین سایهها را نمایش میدهند. همچنین تکرار الگو را بررسی کنید: الگوهای برجستهکاریشده با فاصلههای ثابتی تکرار میشوند که عرض قالب تعیینکنندهٔ آن است—معمولاً هر ۳۰ تا ۶۰ سانتیمتر—درحالیکه پوستهای اصیل آرایشی آشفته و غیرتکراری دارند. اگر گروههای یکسانی از مقیاسها بهصورت منظم تکرار شوند، این امر تأییدکنندهٔ تکثیر ماشینی است. برجستهکاری با وفاداری بالا حتی ممکن است تغییرات میکروسکوپی عمدی را درون قالب گنجانده تا تکرارپذیری قابلمشاهده کاهش یابد—روشی که توسط تأمینکنندگان سطح ۱ با رعایت استاندارد DIN 53339 برای تحلیل بافت سطحی بهکار گرفته میشود. این نشانههای ظریف، اصالت مهندسیشده را از تقلید سطحی جدا میکنند و در تصمیمگیریهای خرید، جایی که صحت برند و تجربهٔ مشتری غیرقابلمذاکره است، نقش تعیینکنندهای ایفا میکنند.